
Rilson -tiiviste
Ningbo Rilson Sealing Material Co., Ltd on omistautunut turvallisen ja luotettavan varmistamiseen Nesteen tiivistysjärjestelmien toiminta, tarjoaminen asiakkaat asianmukainen tiivistystekniikka ratkaisut.
Hydrokrakkerin latauslinjan itkevä laippa ilmoittaa harvoin itsestään. Se näkyy ensin heikkona hiilivetyhajuna kävelytiellä, tummina tahrana eristeessä tai lämpökuvana, joka on kaksi astetta kuumempi kuin muu otsikko. Kun siitä tulee näkyvää roisketta, yksikkö suunnittelee suunnittelematonta seisokkia, ja muutaman sadan dollarin nivelen tuotanto on kestänyt mukanaan viikon.
Lyhyt vastaus ensin: öljy- ja kaasutiivisteissä vuodot johtuvat harvoin huonosta tiivistemateriaalista. Ne johtuvat tiivisteestä, joka näytti oikealta teknisissä tiedoissa, mutta oli väärä todelliselle liitokselle – väärät mitat, täyteaine, joka ei kestänyt lämpötilasykliä, riittämätön pulttikuorma tai asennussarja, joka jätti kuorman epätasaiseksi laipan ympärille.
Tämän artikkelin loppuosa kattaa mitkä tiivistetyypit sopivat mihinkin loppupään palveluihin, mitä asiaankuuluvat standardit itse asiassa hallitsevat, ja käytännön yksityiskohtia, jotka ratkaisevat, kestääkö liitos viiden vuoden käyttöjakson.
Downstream kattaa kaiken kaivonpään jälkeen: jalostamoiden prosessiyksiköt, petrokemian ja kemian tehtaat, varastoterminaalit, lastaustelineet ja jakeluputket. Tiivistetyypit menevät päällekkäin ylävirtaan käytettyjen kanssa, mutta käyttöprofiili ei.
Kolme eroa ohjaa useimmat tiivistyspäätökset.
Myös mittakaavalla on väliä. MarketsandMarkets arvioi öljyn ja kaasun jalostustiivisteiden maailmanlaajuisten markkinoiden arvoksi noin 5,7 miljardia dollaria vuonna 2018, ja sen ennustetaan nousevan 6,4 miljardiin dollariin vuoteen 2023 mennessä, ja jalostuslaitokset porauspaikkojen sijaan muodostavat suurimman osan kysynnästä.
Viisi tiivistetyyppiä kattaa suurimman osan alavirran laippaliitoksista. Käytännössä tärkeitä eroja ovat pulttikuormituksen tarve, lämpötilakatto ja se, kestääkö liitos uusintatyötä.
| Tiivisteen tyyli | Tyypillinen jatkopalvelu | Käytännöllinen ikkuna | Käytä uudelleen tauon jälkeen |
|---|---|---|---|
| Ei-metallinen levy (kuitu, grafiitti, PTFE) | Käyttövesi, voitelu- ja tiivisteöljy, matalapaineinen hiilivety, säiliötilan putkistot | luokka 150–300; kuitulevyt noin 200 °C:seen, grafiittilevyt noin 450 °C:seen | Ei |
| Spiraalikäämi (SS316 käämitys plus täyte) | Prosessiputket, pumput, pylväät, suurin osa jalostamon laipoista | luokka 150–2500; kryogeeninen noin 450 °C:seen asti grafiittitäyteaineella | Ei |
| Kammprofiili (hammastettu ydin ja pehmeä päällys) | Lämmönvaihtimen vaipat ja kanavat, korkean lämpötilan ja sykliset laipat | luokka 300–2500; noin 500 °C asti | Ydin voidaan joskus kohdata uudelleen |
| Aallotettu metalli | Kapeat laipat, pieni pulttikuorma, vaihtimen kannet | Kohtalainen paine, hyvä lämpösyklissä | Joskus tarkastuksen jälkeen |
| Rengasliitos (umpimetallirengas, uritettu laippa) | Korkeapaineinen vety, erittäin eheät liitokset, korkealuokkaiset putkistot | Luokka 900 ja sitä korkeammat; noin 650 °C asti metallirenkaalla | Kyllä, jos toleranssi- ja kovuusrajojen sisällä |
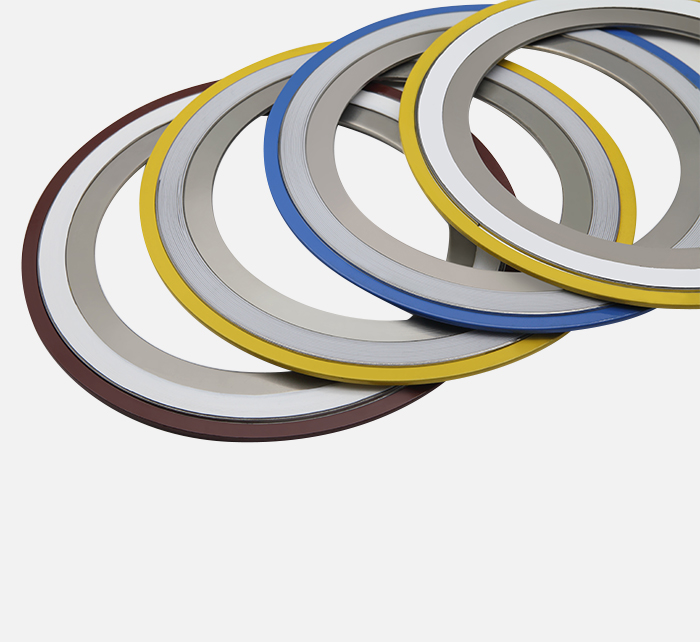
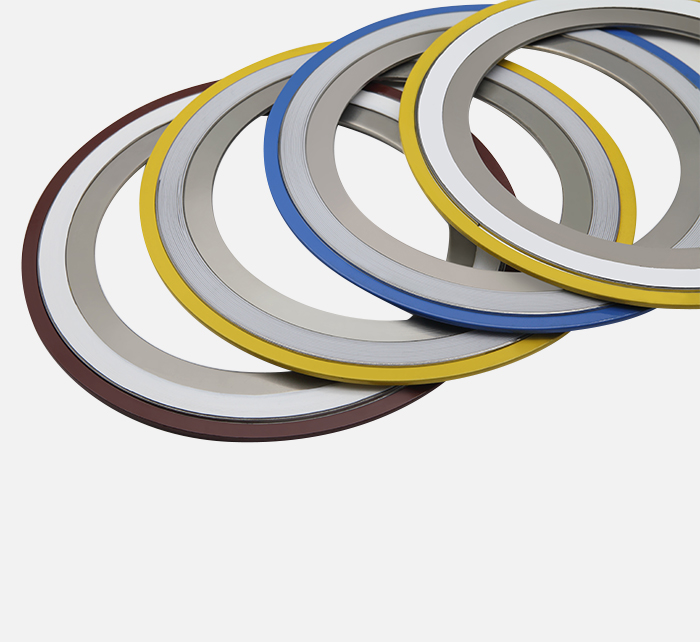 Kierretiivisteet jalostamoihin ja kemiallisiin laippaliitoksiin Luokkakatsaus kierretiivisteistä metallikäämityksellä, pehmeillä täyteaineilla ja tyyleillä jalostamoihin, kemiallisiin ja sähkölaippaliitoksiin. Näytä tuote →
Useimmissa jalostamoiden prosessiputkissa spiraalikierretty tiiviste on edelleen oletusvalinta, koska se tasapainottaa kahta asiaa kerralla: pehmeä täyteaine tekee tiivistyksen, kun taas V-muotoinen metallikäämi toimittaa takaisinjousteen, joka pitää liitoksen kuormituksen jäähtyessään. Kun pultin kuormitus on rajallinen tai laippa on kapea, aallotettu metalli- tai kammiprofiilirakenteet sopivat yleensä paremmin kuin raskaamman tiivisteen pakottaminen liitokseen.
Valinta alkaa tavallisesti laipan nimellisarvosta ja suunnittelulämpötilasta, mutta neljä muuttujaa ratkaisee, kestääkö liitos todella: käytettävissä oleva pulttikuorma, pinnan kunto, materiaali ja korroosio sekä kiertojen välillä odotettavissa olevien lämpöjaksojen lukumäärä.
Lämpötila on vain puolet kuvasta. Jatkuvassa käytössä 450 °C:n tiiviste voi silti epäonnistua yksikössä, joka heiluu 200 °C:n ja 400 °C:n välillä kahden viikon välein, koska ratkaisevaa on se, kuinka suuren osan alkuperäisestä pulttikuormasta tiiviste palauttaa liitoksen kutistuessa.
Pinnan viimeistely on muuttuja, joka jää useimmiten huomiotta käänteessä. Spiraalikierretty tiiviste, joka on määritelty 3,2–6,3 µm Ra hammastetulle päällysteelle, käyttäytyy hyvin eri tavalla sileällä, kuluneella tai uurteisella pinnalla, ja laipan pintakäsittely ja kunto selittää usein, miksi identtinen tiiviste tiivistyy yhteen laippaan ja itkee toisessa.
Loppupään hankinnoissa yleensä nimetään standardeja eikä brändejä, joten on hyödyllistä tietää, mitä kukin niistä itse asiassa hallitsee.
Toimittajan paperityöt ovat osa sinetöintierittelyä. Tiiviste, jota ei voida jäljittää sertifioituun ruostumattoman teräksen lämpöön tai dokumentoituun täyteaineerään, on hapan- tai vetyhuoltoliitoksen riskikohde riippumatta siitä, kuinka hyvältä piirustus näyttää.
Esimerkiksi Ningbo Rilson Sealing Material Co., Ltd. toimii ISO 9001:2015 -standardin mukaisesti ja sillä on API 6A -tuotesertifikaatti, ja se on tunnustettu toimittajaksi teollisuusryhmille, kuten GE, Shell ja ExxonMobil. Nämä hyväksynnät ovat hyödyllinen suodatin toimittajan hyväksynnän aikana, koska ne tiivistävät pitkän tarkistuslistan yhdeksi kysymykseksi.
Kaksi tyyliä hallitsee, kun paineluokka, lämpötila tai pyöräily työntää pehmeämpiä tiivisteitä ulos ikkunastaan.
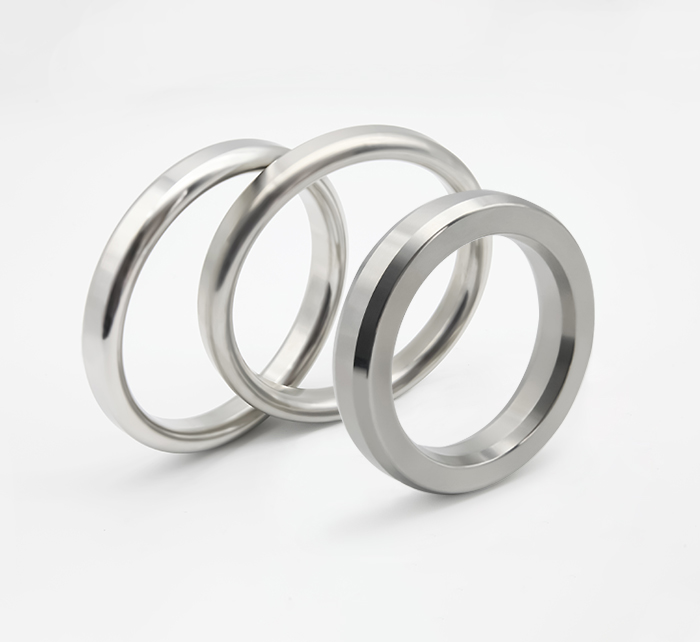
Rengasliitos tiivistyy koneistetun metallirenkaan ja laippapinnassa olevan uran välisessä linjakoskettimessa. Pehmeä täyteaine ei kompensoi mitään, ja juuri siksi se toimii korkeapaineisessa vedyssä ja erittäin eheissä sidoksissa - ja myös miksi se epäonnistuu nopeasti, kun ura naarmuuntuu, rengas on toleranssin ulkopuolella tai pultit eivät ole tasaisesti nostettavissa. Pulttien kuormitusvaatimukset ovat korkeat, ja ura on tarkastettava, ei oletettava.
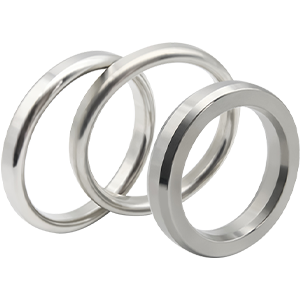 Rengasliitostiivisteet korkeapaineisille öljy-, kaasu- ja petrokemian palveluille Metalliset RTJ-tiivisteet korkean paineen ja korkean lämpötilan tiivistämiseen, R-, RX-, BX-, IX-, linssillä ja kumipäällysteisillä tyyleillä. Näytä tuote →
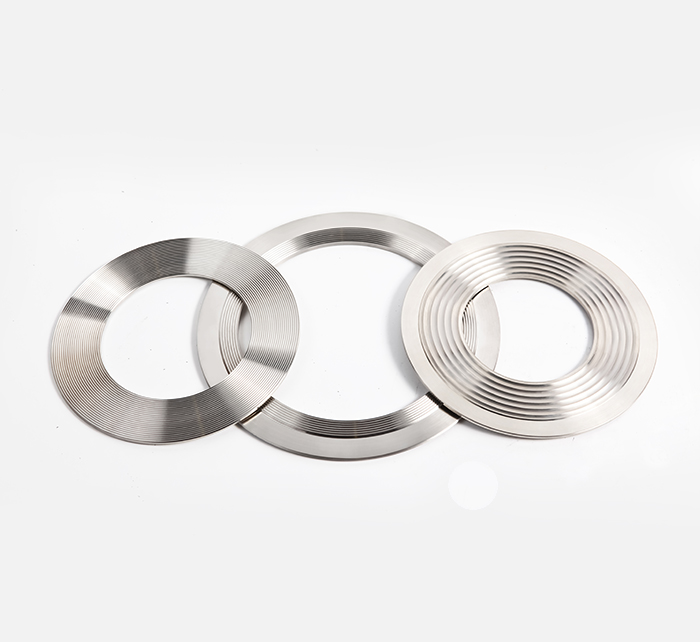
Kammprofiilitiivisteessä on sahalaitainen metalliydin, jonka molemmilla puolilla on ohut pehmeä pinta. Se käyttäytyy kuin hybridi: se tarvitsee vähemmän pulttikuormitusta kuin rengasliitos, palautuu hyvin lämpökierron aikana ja käsittelee laippaliitokset lämmönvaihtimen kuorien ja kanavien kansien ympärillä, missä spiraalikierretty tiiviste toimisi lähellä rajaansa.
Lämmönvaihtimet keskittävät tiivistysongelmat pienelle alueelle. Tiiviste on vaipan laipan ja kanavan tai kansilevyn välissä, lämpötilagradientit liitoksen poikki ovat jyrkkiä ja pulttikuorman on kestettävä kaksi pintaa kerralla. Vaihtimen tiivisteet määritellään yleensä kokonaisena yksikkönä, jotta kaikki nipun liitokset vaihdetaan yhdessä ja pulttikuormat pysyvät tasapainossa.
Eristystiivistesarjat ratkaisevat toisen ongelman. Jos putkisto on katodisesti suojattu, johtavasta laippaliitoksesta tulee korroosiopaikka, ja eristyssarja, jossa on eristävä tiiviste, holkit ja aluslevyt, katkaisee tämän sähköpolun. Sinetöintivelvollisuus on merkityksetön; sähköinen eheys ei ole, ja yksikin puuttuva eristävä aluslevy tuhoaa koko asennuksen.
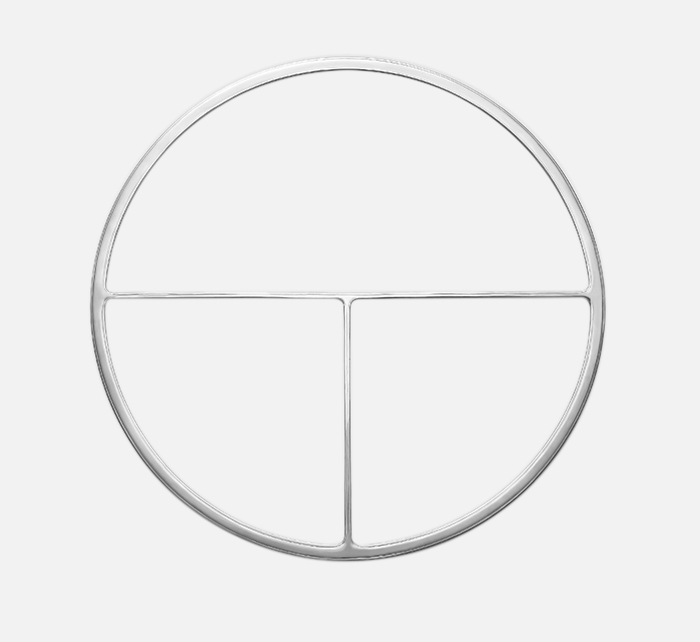 Mukautetut lämmönvaihtimen tiivisteet kuori-, putki- ja levyyksiköille Räätälöidyt metallivaippaiset ja kamm-profiiliset lämmönvaihtimen tiivisteet petrokemian-, sähkö-, laivojen jäähdytys- ja teollisuuden kylmälaitteisiin. Näytä tuote →
Teollisuuden pulttiliitosohjaus, mukaan lukien ASME PCC-1, yhtyy samaan viestiin: tiiviste on harvoin heikoin lenkki – kokoonpano on. Käytännön sekvenssi loppupään käänteelle näyttää tältä.
Uudelleen kiristäminen sen jälkeen, kun yksikkö on saavuttanut käyttölämpötilan, on joskus sopivaa ja joskus ei, riippuen tiivistetyypistä ja menettelystä. Kirjallisen menetelmän noudattaminen merkitsee enemmän kuin tapa.
Tarjousten viivästykset tällä alalla juontavat lähes aina puuttuviin yhteisiin tietoihin. Seuraavan lähettäminen yhdessä viestissä poistaa suurimman osan edestakaisista.
Toistuvien tilausten osalta alkuperäisten eritelmien säilyttäminen tiedostossa on vaivan arvoista – se estää "vastaavan" korvaamisen, joka muuttaa hiljaa täyteaineen laatua.
Loppupään tiivistys palkitsee valmistelusta enemmän kuin ensiluokkaisista materiaaleista. Oikean tiivistetyylin valitseminen huoltoon, laipan ja pultin kuormituksen tarkistaminen ja kirjallisen kokoonpanomenettelyn noudattaminen estää enemmän vuotoja kuin yksittäinen päivitys teknisissä tiedoissa.
Jalostamoiden ja petrokemian toimijoille, jotka hankkivat luotettavan tiivistekumppanin, Ningbo Rilson Sealing Material Co., Ltd. suunnittelee ja valmistaa spiraalikierrettyjä, rengasliitoksia, kammprofiileja, aallotettua metallia, ei-metallisia, lämmönvaihdin- ja eristystiivisteitä sekä tiivisteiden raaka-aineita 20 000 m²:n tuotantolaitoksestaan.
Rilson -tiiviste
Ningbo Rilson Sealing Material Co., Ltd on omistautunut turvallisen ja luotettavan varmistamiseen Nesteen tiivistysjärjestelmien toiminta, tarjoaminen asiakkaat asianmukainen tiivistystekniikka ratkaisut.
Tekijänoikeudet © Ningbo Rilson Sealing Material Co., Ltd. Kaikki oikeudet pidätetään.